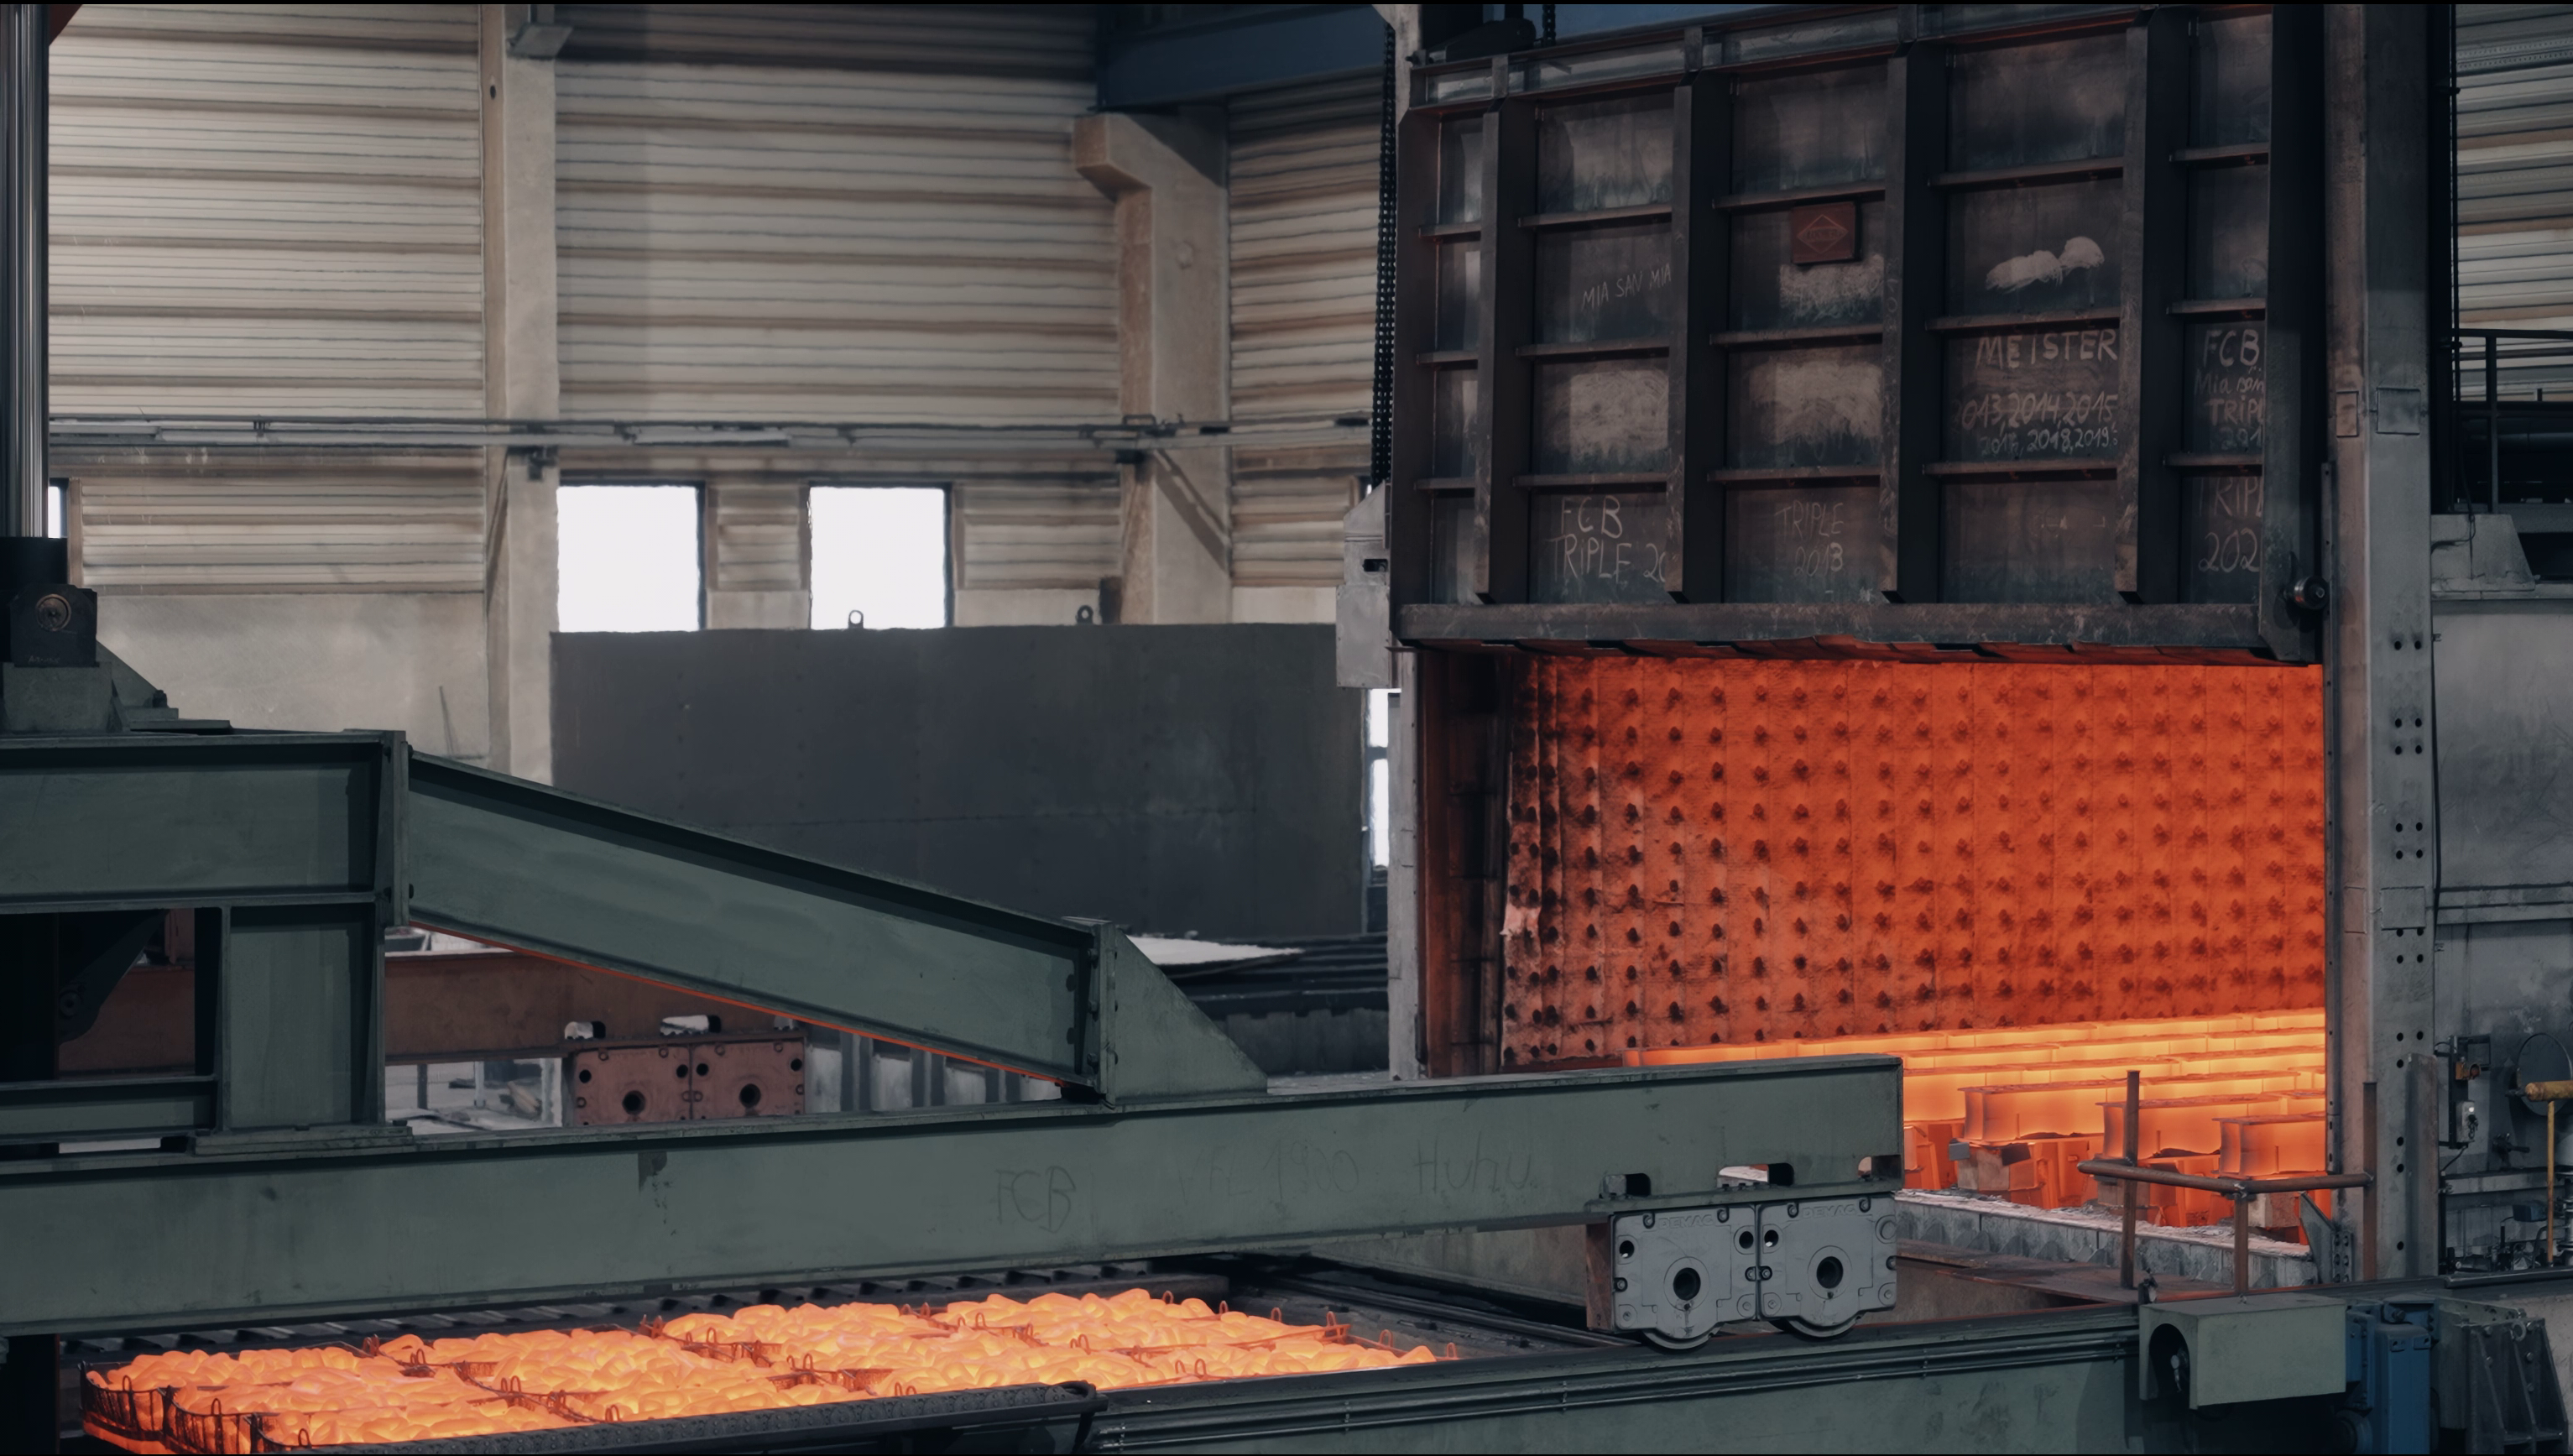
Recuit perlitique
Réglage ciblé d’une structure perlitique pour une meilleure usinabilité. En particulier pour les aciers à haute teneur en carbone et les pièces moulées, nous réduisons les hétérogénéités de structure et préparons le matériau à l’usinage.
Réglage de la structure perlitique pour un usinage homogène
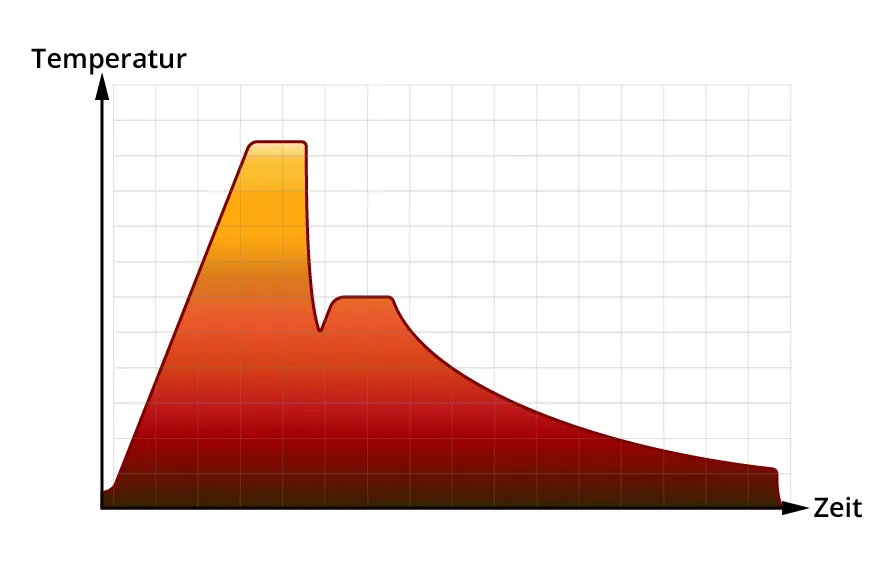
Lors du recuit perlitique, la température est régulée de manière à ce qu’une structure ferritique-perlitique se forme dans les pièces moulées. Un refroidissement contrôlé réduit les hétérogénéités de la structure. Les efforts de coupe lors de l’usinage ultérieur deviennent ainsi plus prévisibles.
Recuit perlitique
Le recuit perlitique consiste à recuire des pièces moulées après le moulage initial à des températures favorisant la formation de perlite. L'objectif est d'obtenir une structure ferritique-perlitique présentant des bandes aussi fines que possible et de bonnes propriétés de ténacité. Ce recuit est généralement suivi immédiatement d'un traitement thermique de détente.
Contactez notre équipe spécialisée dans le traitement thermique
Décrivez-nous brièvement le matériau, les dimensions des composants et le résultat de traitement souhaité. Grâce au formulaire de contact, votre demande parvient directement à notre équipe chargée du traitement thermique. Nous vous répondrons dans les plus brefs délais.
Assurance qualité (AQ) en interne
Notre équipe d'assurance qualité contrôle la fabrication en interne. Les procédures de contrôle prévues et le relevé 3D sont définis au cas par cas pour chaque projet. Notre équipe de documentation rassemble les certificats matière, les justificatifs de fabrication et les résultats des contrôles dans une documentation de projet traçable.
Questions techniques sur le traitement thermique
Pour toute question technique concernant le traitement thermique, veuillez vous adresser directement à notre équipe compétente. Nous clarifierons avec vous les informations nécessaires.
Volker Ermert
Werksleiter/Leiter Wärmebehandlung
Questions fréquentes sur le recuit perlitique
Nous répondons ici aux questions techniques concernant le recuit perlitique et son effet sur l'usinabilité.
Faut-il effectuer un traitement thermique de détente après le recuit perlitique ? + − Dans la plupart des cas, oui. Lors du refroidissement qui suit le recuit perlitique, il se forme dans les pièces moulées d’épaisseurs de paroi différentes des contraintes résiduelles susceptibles de se traduire par des déformations lors de l’usinage. Un traitement thermique de détente réalisé immédiatement après les élimine. Nous effectuons les deux étapes successivement dans une même charge.
Dans la plupart des cas, oui. Lors du refroidissement qui suit le recuit perlitique, il se forme dans les pièces moulées d’épaisseurs de paroi différentes des contraintes résiduelles susceptibles de se traduire par des déformations lors de l’usinage. Un traitement thermique de détente réalisé immédiatement après les élimine. Nous effectuons les deux étapes successivement dans une même charge.
Qu’est-ce que le recuit perlitique ? + − Le recuit perlitique est un traitement thermique des pièces moulées qui, par un chauffage au-dessus de la température de transformation et un refroidissement ciblé, permet d’obtenir une structure perlitique homogène. Il améliore la résistance et la ténacité et assure un usinage régulier. Un traitement thermique de détente suit le plus souvent.
Le recuit perlitique est un traitement thermique des pièces moulées qui, par un chauffage au-dessus de la température de transformation et un refroidissement ciblé, permet d’obtenir une structure perlitique homogène. Il améliore la résistance et la ténacité et assure un usinage régulier. Un traitement thermique de détente suit le plus souvent.
Pourquoi le recuit perlitique améliore-t-il l'usinabilité ? + − Une structure perlitique homogène à fines bandes génère des forces de coupe constantes. L'outil fonctionne plus silencieusement, sa durée de vie augmente et la qualité de surface s'améliore.
Une structure perlitique homogène à fines bandes génère des forces de coupe constantes. L'outil fonctionne plus silencieusement, sa durée de vie augmente et la qualité de surface s'améliore.
À quels composants ce procédé est-il adapté ? + − Principalement destiné aux pièces moulées en acier après le moulage, qui doivent ensuite être usinées, avec un poids unitaire pouvant atteindre 40 tonnes.
Principalement destiné aux pièces moulées en acier après le moulage, qui doivent ensuite être usinées, avec un poids unitaire pouvant atteindre 40 tonnes.