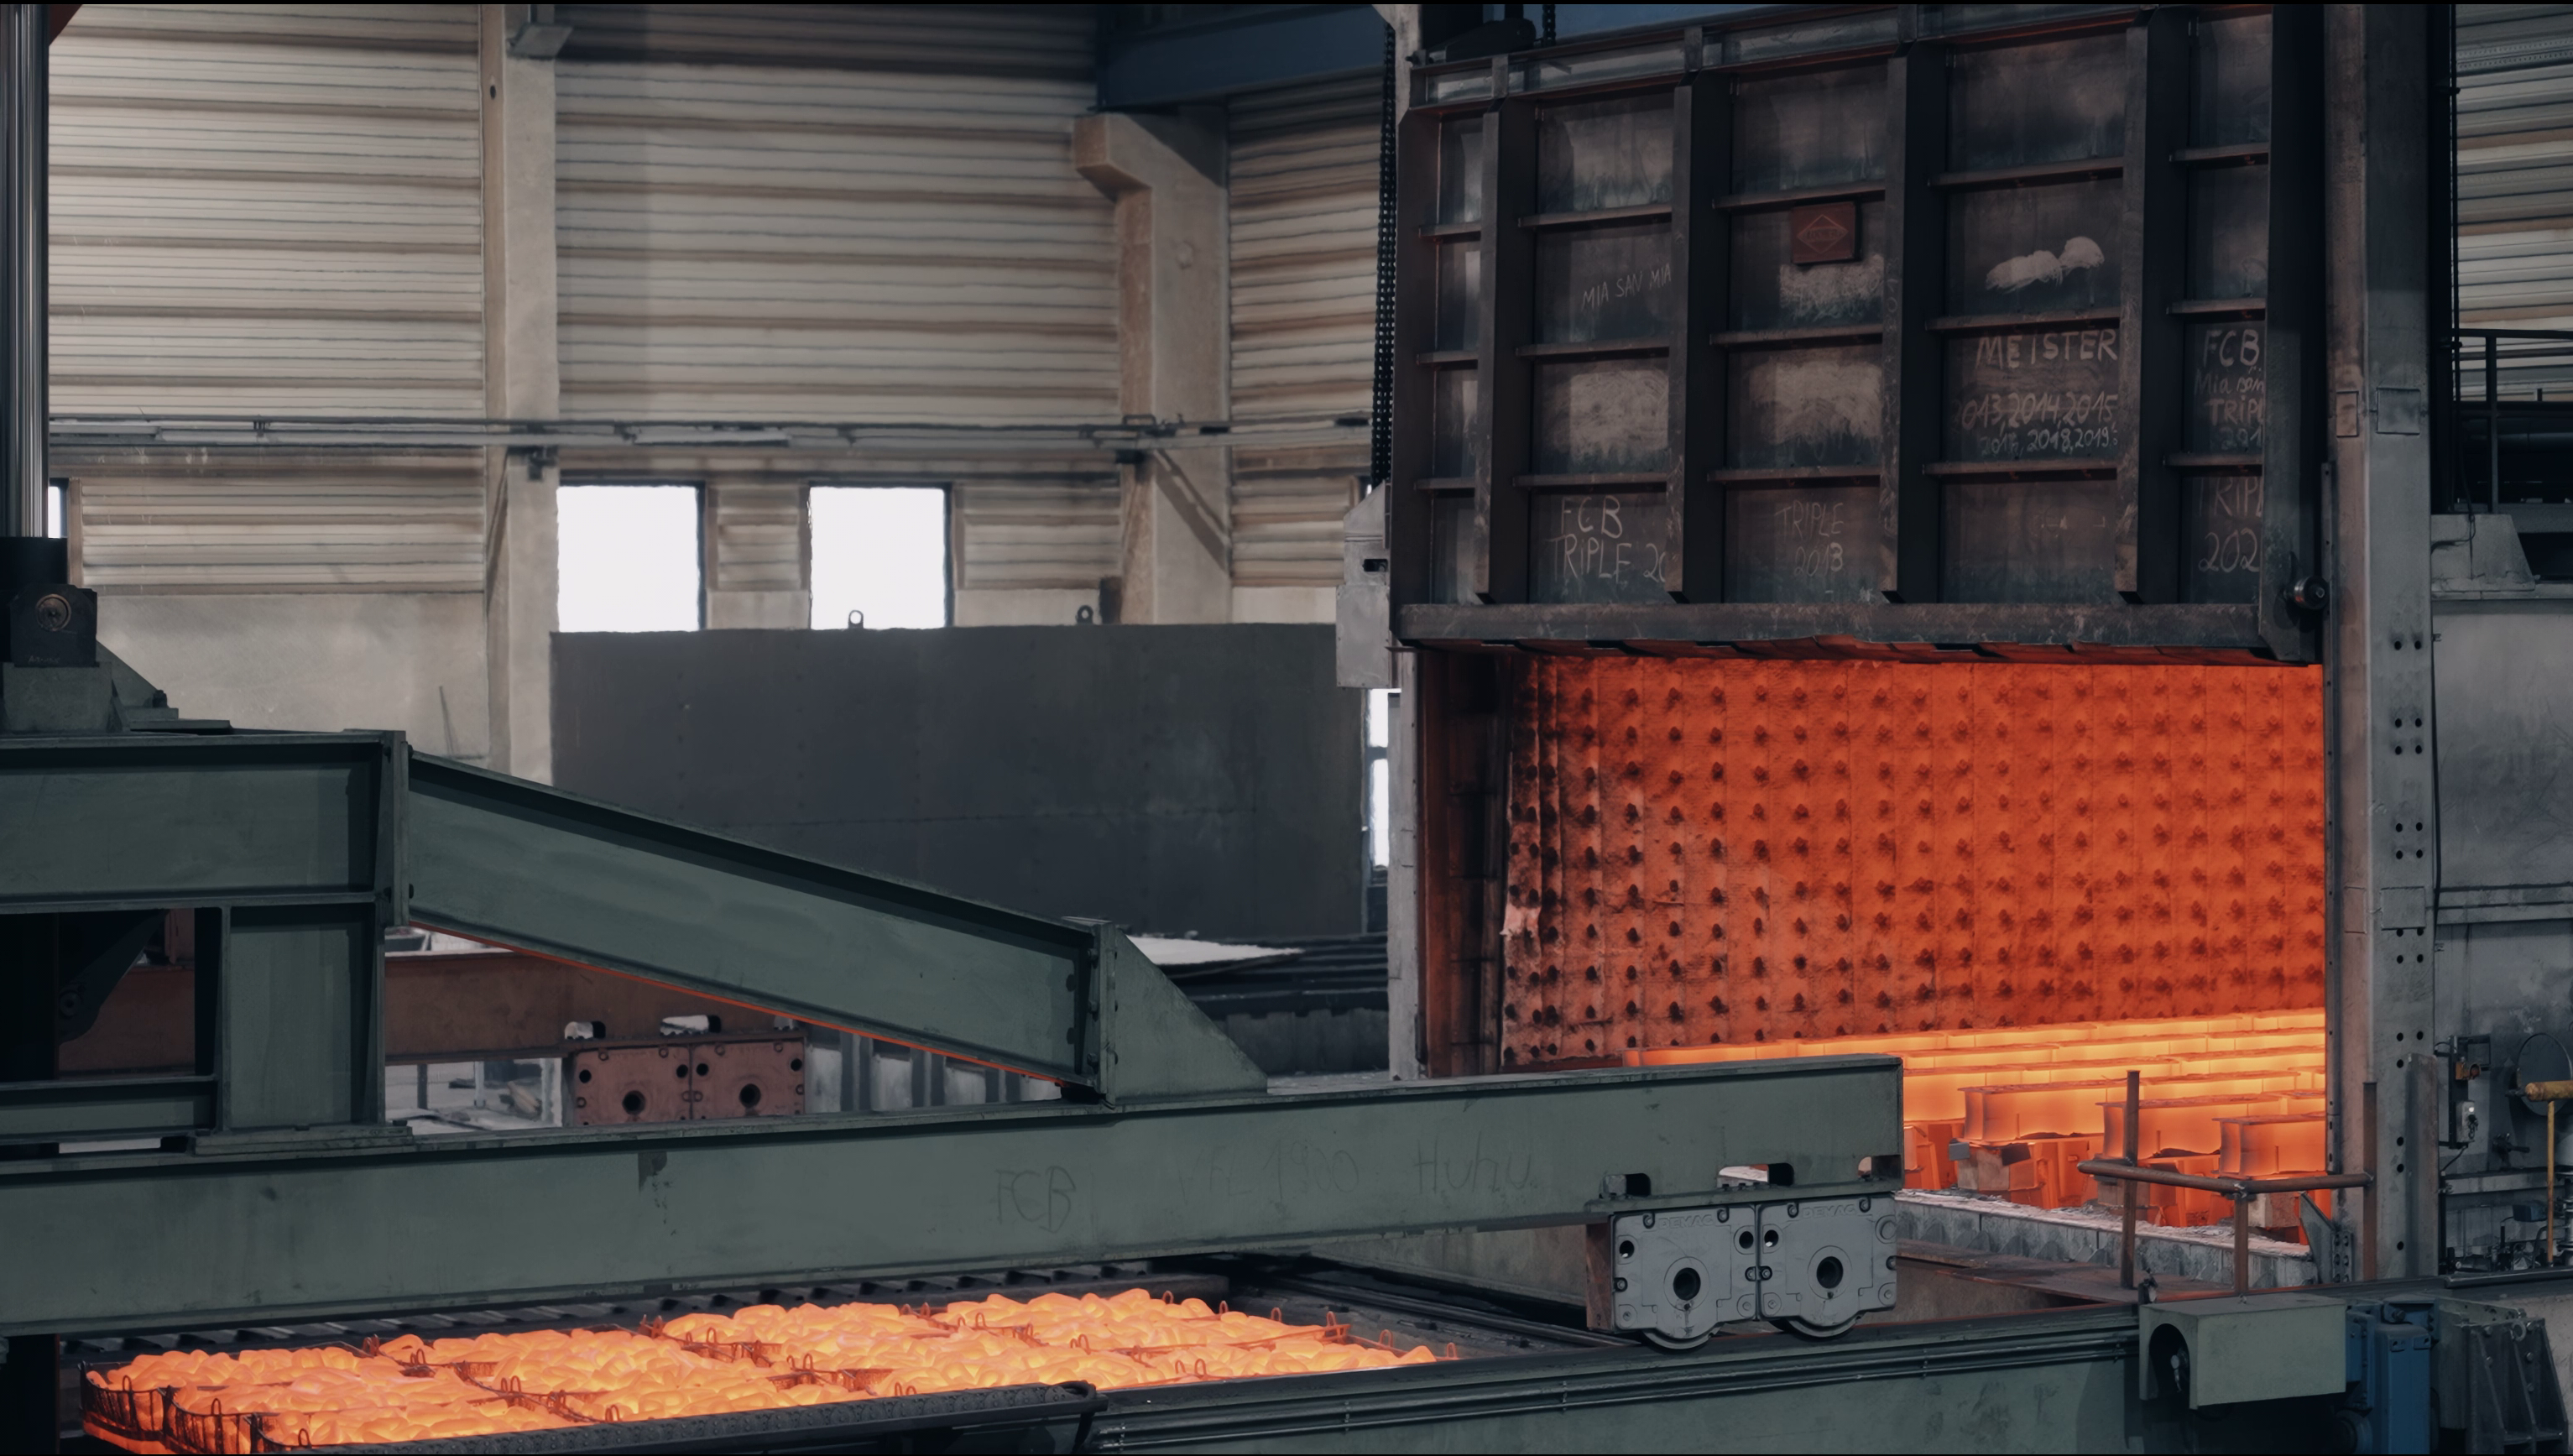
Traitement thermique de détente
L'étape la plus importante après le soudage de structures lourdes et de grande taille. Nous éliminons les contraintes résiduelles dans le matériau, ce qui permet d'exclure de manière fiable tout risque de déformation et de fissuration lors de l'usinage ultérieur et sous charge de service.
Éliminer les contraintes résiduelles et préserver la précision dimensionnelle
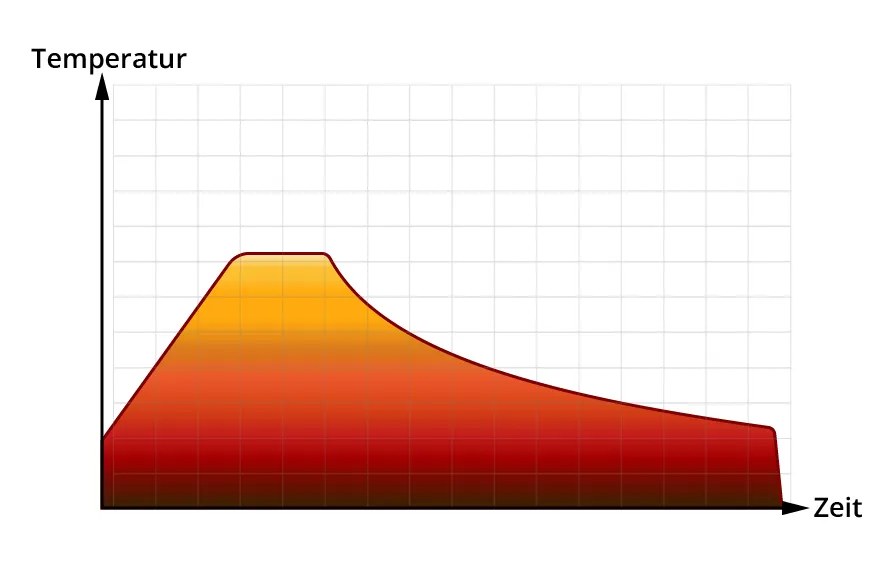
Le soudage génère des contraintes résiduelles qui peuvent se traduire par une déformation lors de l'usinage mécanique ou en service. Lors du traitement thermique de détente, la pièce est chauffée en fonction du matériau, puis refroidie lentement. Cela permet de mieux garantir la stabilité dimensionnelle pour les étapes d'usinage suivantes.
traitement thermique de détente
Le traitement thermique de détente est un traitement thermique effectué à une température suffisamment élevée, en fonction du matériau, suivi d'un refroidissement lent. Il élimine en grande partie les contraintes résiduelles sans modifier de manière significative les autres propriétés de la microstructure.
Détente, normalisation ou recuit de mise en solution ?
Le traitement thermique de détente réduit les contraintes résiduelles sans transformer la microstructure. S’il s’agit d’affiner une microstructure à gros grains après forgeage, moulage ou soudage, la normalisation est le procédé approprié ; la pièce est alors chauffée au-delà de la température de transformation.
Les aciers inoxydables austénitiques font souvent l’objet d’un recuit de mise en solution après soudage ou formage, afin de rétablir leur résistance à la corrosion. Pour obtenir une résistance élevée associée à une bonne ténacité, on a recours à la trempe et revenu. Nous déterminons le procédé dont votre pièce a besoin sur la base du matériau et du plan. Vous trouverez tous les procédés sous Traitement thermique.
Contactez notre équipe spécialisée dans le traitement thermique
Décrivez-nous brièvement le matériau, les dimensions des composants et le résultat de traitement souhaité. Grâce au formulaire de contact, votre demande parvient directement à notre équipe chargée du traitement thermique. Nous vous répondrons dans les plus brefs délais.
Assurance qualité (AQ) en interne
Notre équipe d'assurance qualité contrôle la fabrication en interne. Les procédures de contrôle prévues et le relevé 3D sont définis au cas par cas pour chaque projet. Notre équipe de documentation rassemble les certificats matière, les justificatifs de fabrication et les résultats des contrôles dans une documentation de projet traçable.
Questions techniques sur le traitement thermique
Pour toute question technique concernant le traitement thermique, veuillez vous adresser directement à notre équipe compétente. Nous clarifierons avec vous les informations nécessaires.
Volker Ermert
Werksleiter/Leiter Wärmebehandlung
Foire aux questions sur le traitement thermique de détente
Nous répondons ici aux questions techniques concernant le traitement thermique de détente après soudage.
Quelle est la différence entre le traitement thermique de détente et la normalisation ? + − Lors du traitement thermique de détente, la température reste inférieure à la température de transformation ; seules les contraintes résiduelles sont réduites. Lors de la normalisation, la pièce est chauffée au-delà de la température de transformation puis refroidie à l’air ; il se forme alors une nouvelle microstructure à grains fins.
Lors du traitement thermique de détente, la température reste inférieure à la température de transformation ; seules les contraintes résiduelles sont réduites. Lors de la normalisation, la pièce est chauffée au-delà de la température de transformation puis refroidie à l’air ; il se forme alors une nouvelle microstructure à grains fins.
Comment le cycle de recuit est-il documenté ? + − Des thermocouples fixés directement sur la pièce mesurent la température et un enregistreur de données enregistre chaque cycle de recuit. Vous recevez un certificat de traitement thermique avec la courbe de température. Nous établissons les autres justificatifs conformément au code et aux exigences complémentaires du client.
Des thermocouples fixés directement sur la pièce mesurent la température et un enregistreur de données enregistre chaque cycle de recuit. Vous recevez un certificat de traitement thermique avec la courbe de température. Nous établissons les autres justificatifs conformément au code et aux exigences complémentaires du client.
Réalisez-vous aussi le traitement thermique de pièces d’autres fabricants ? + − Oui. Nous traitons à façon des pièces individuelles et des charges jusqu’à 40 t, dans un espace utile allant jusqu’à 7 000 × 7 000 × 2 000 mm, quel que soit leur lieu de fabrication. Indiquez-nous le matériau, les dimensions, le poids et la prescription de traitement thermique exigée.
Oui. Nous traitons à façon des pièces individuelles et des charges jusqu’à 40 t, dans un espace utile allant jusqu’à 7 000 × 7 000 × 2 000 mm, quel que soit leur lieu de fabrication. Indiquez-nous le matériau, les dimensions, le poids et la prescription de traitement thermique exigée.
Quand le code impose-t-il un traitement thermique de détente ? + − Pour les équipements sous pression, cela dépend du matériau, de l’épaisseur de paroi au niveau du joint soudé et du code. L’EN 13445-4, l’AD 2000 et l’ASME Code Section VIII définissent à partir de quand un traitement thermique après soudage est requis et avec quels paramètres il est réalisé. Des spécifications client ou les conditions de service peuvent également l’exiger.
Pour les équipements sous pression, cela dépend du matériau, de l’épaisseur de paroi au niveau du joint soudé et du code. L’EN 13445-4, l’AD 2000 et l’ASME Code Section VIII définissent à partir de quand un traitement thermique après soudage est requis et avec quels paramètres il est réalisé. Des spécifications client ou les conditions de service peuvent également l’exiger.