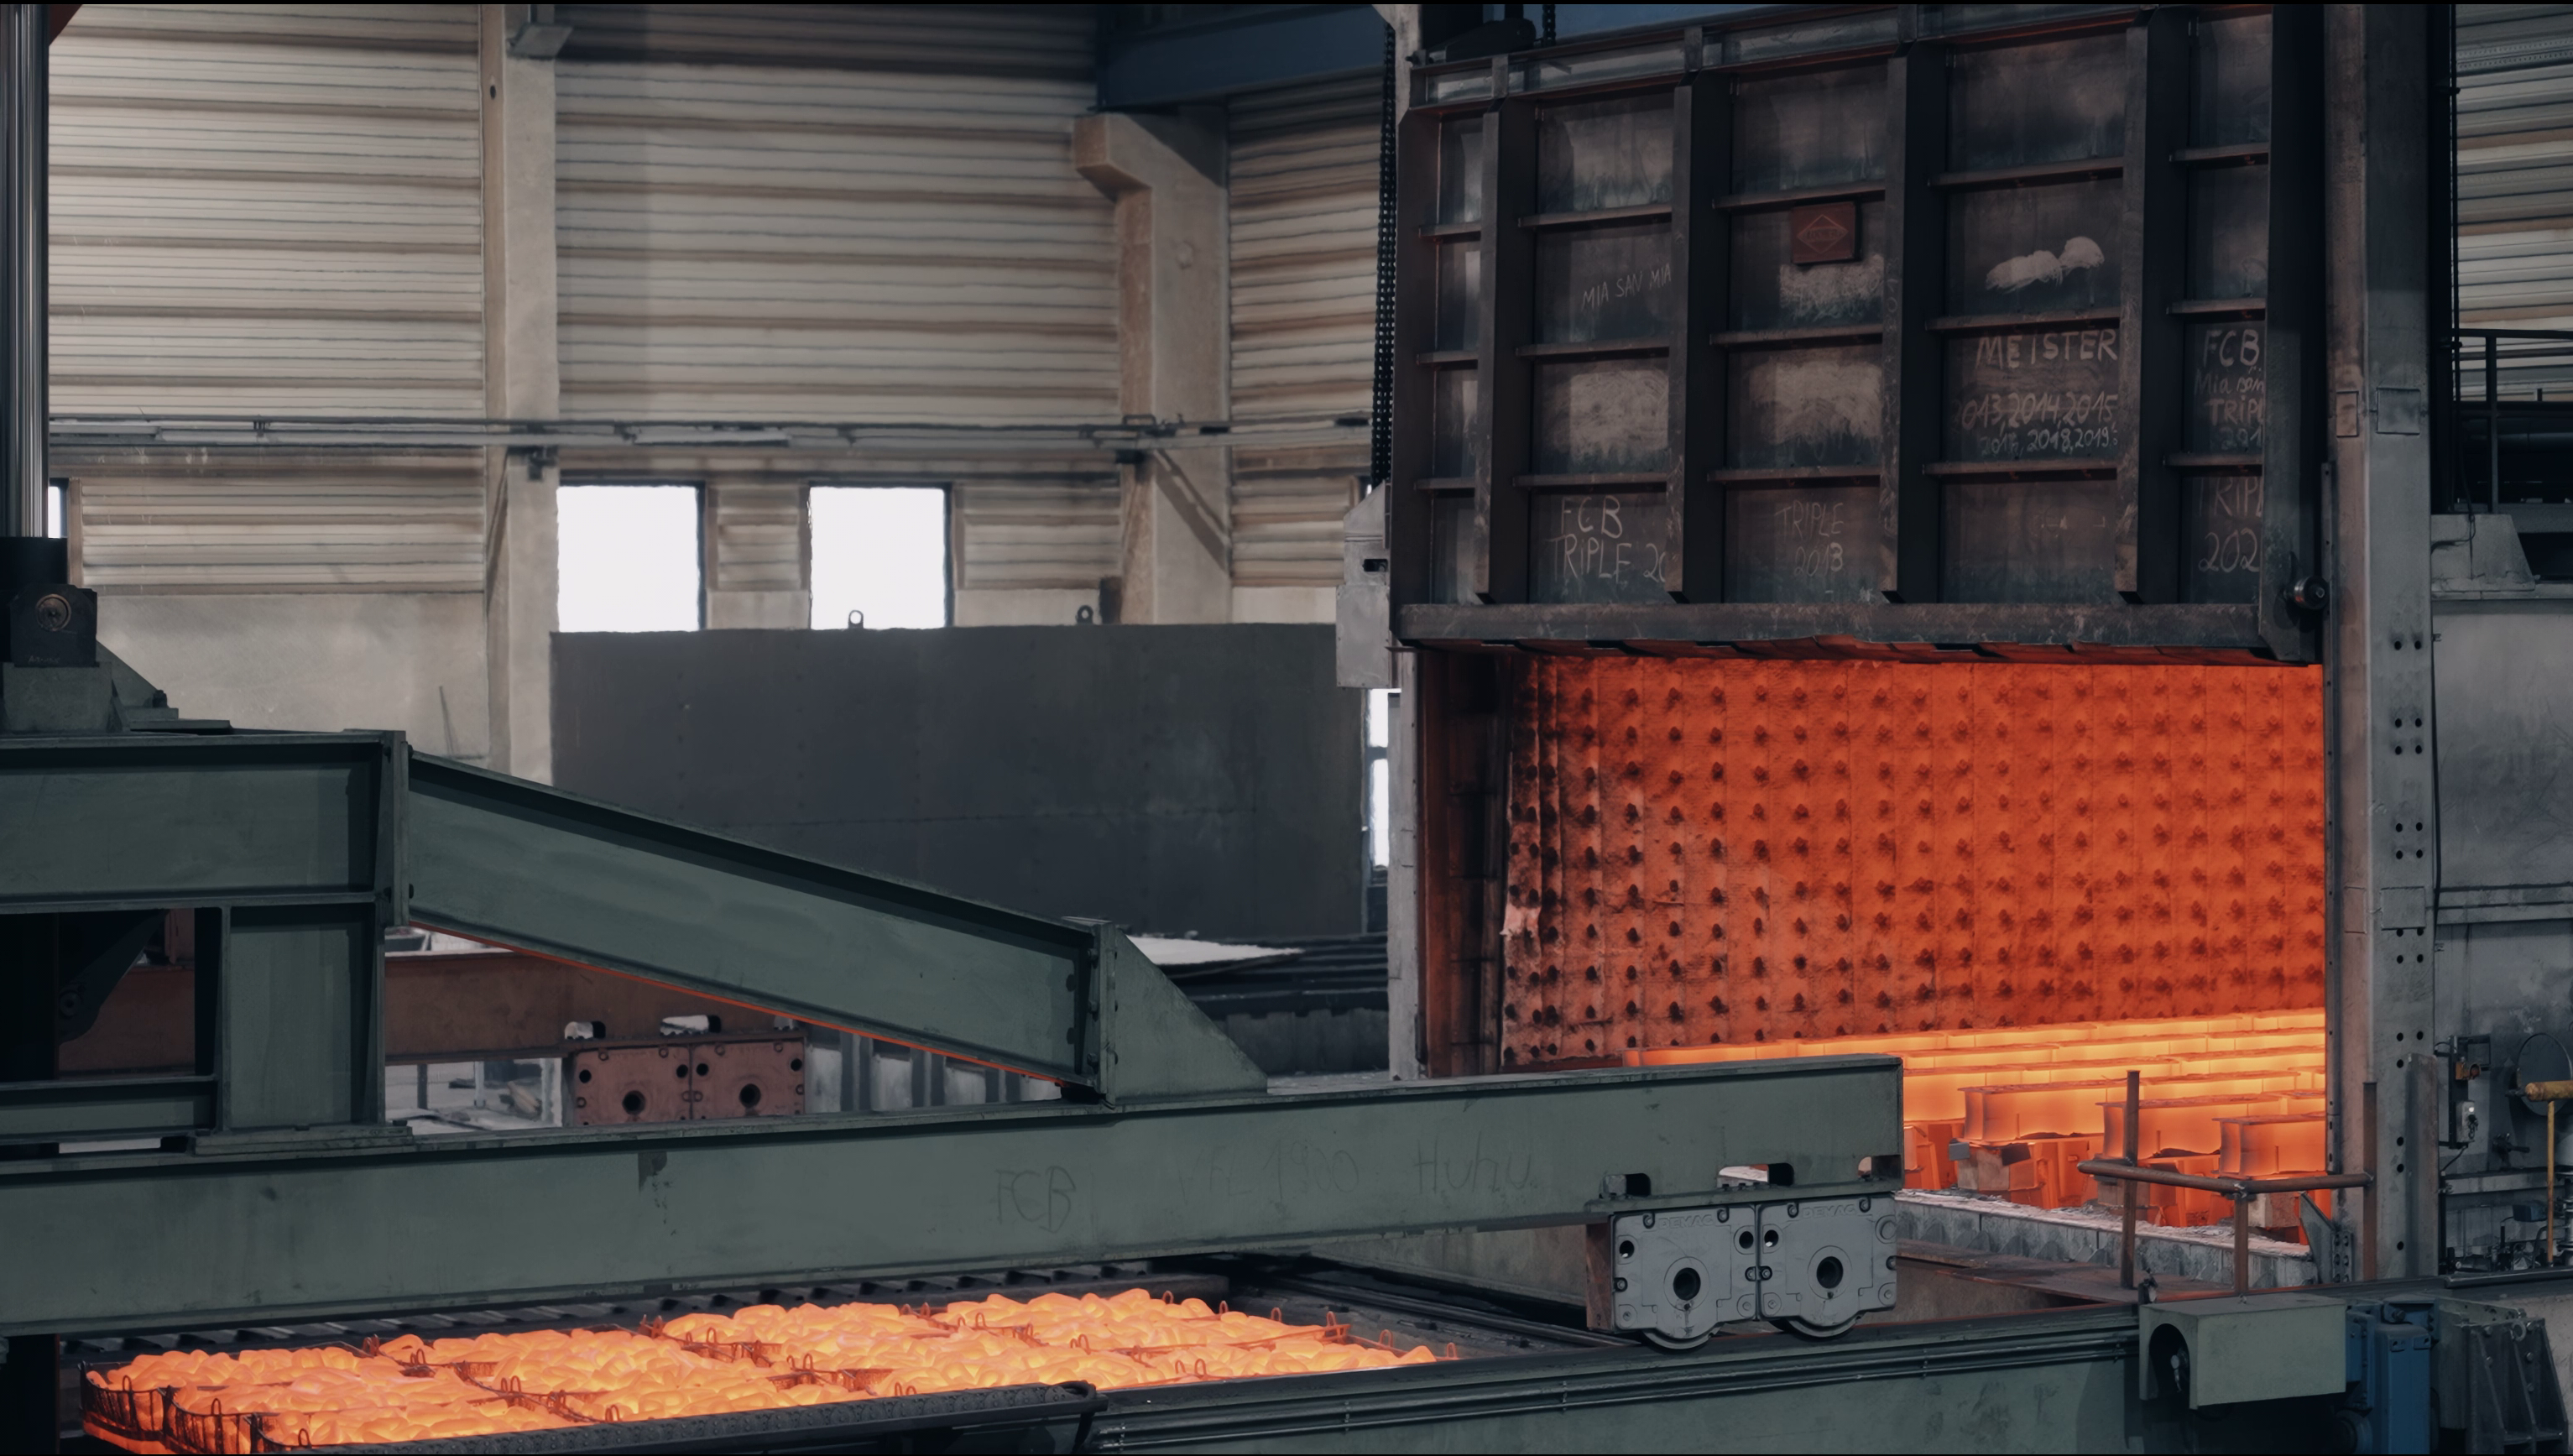
Perlitglühen
Gezielte Einstellung eines perlitischen Gefüges für bessere Zerspanbarkeit. Besonders bei höhergekohlten Stählen und Gussteilen reduzieren wir Gefügeinhomogenitäten und bereiten das Material auf die Bearbeitung vor.
Perlitisches Gefüge für eine gleichmäßige Zerspanung einstellen
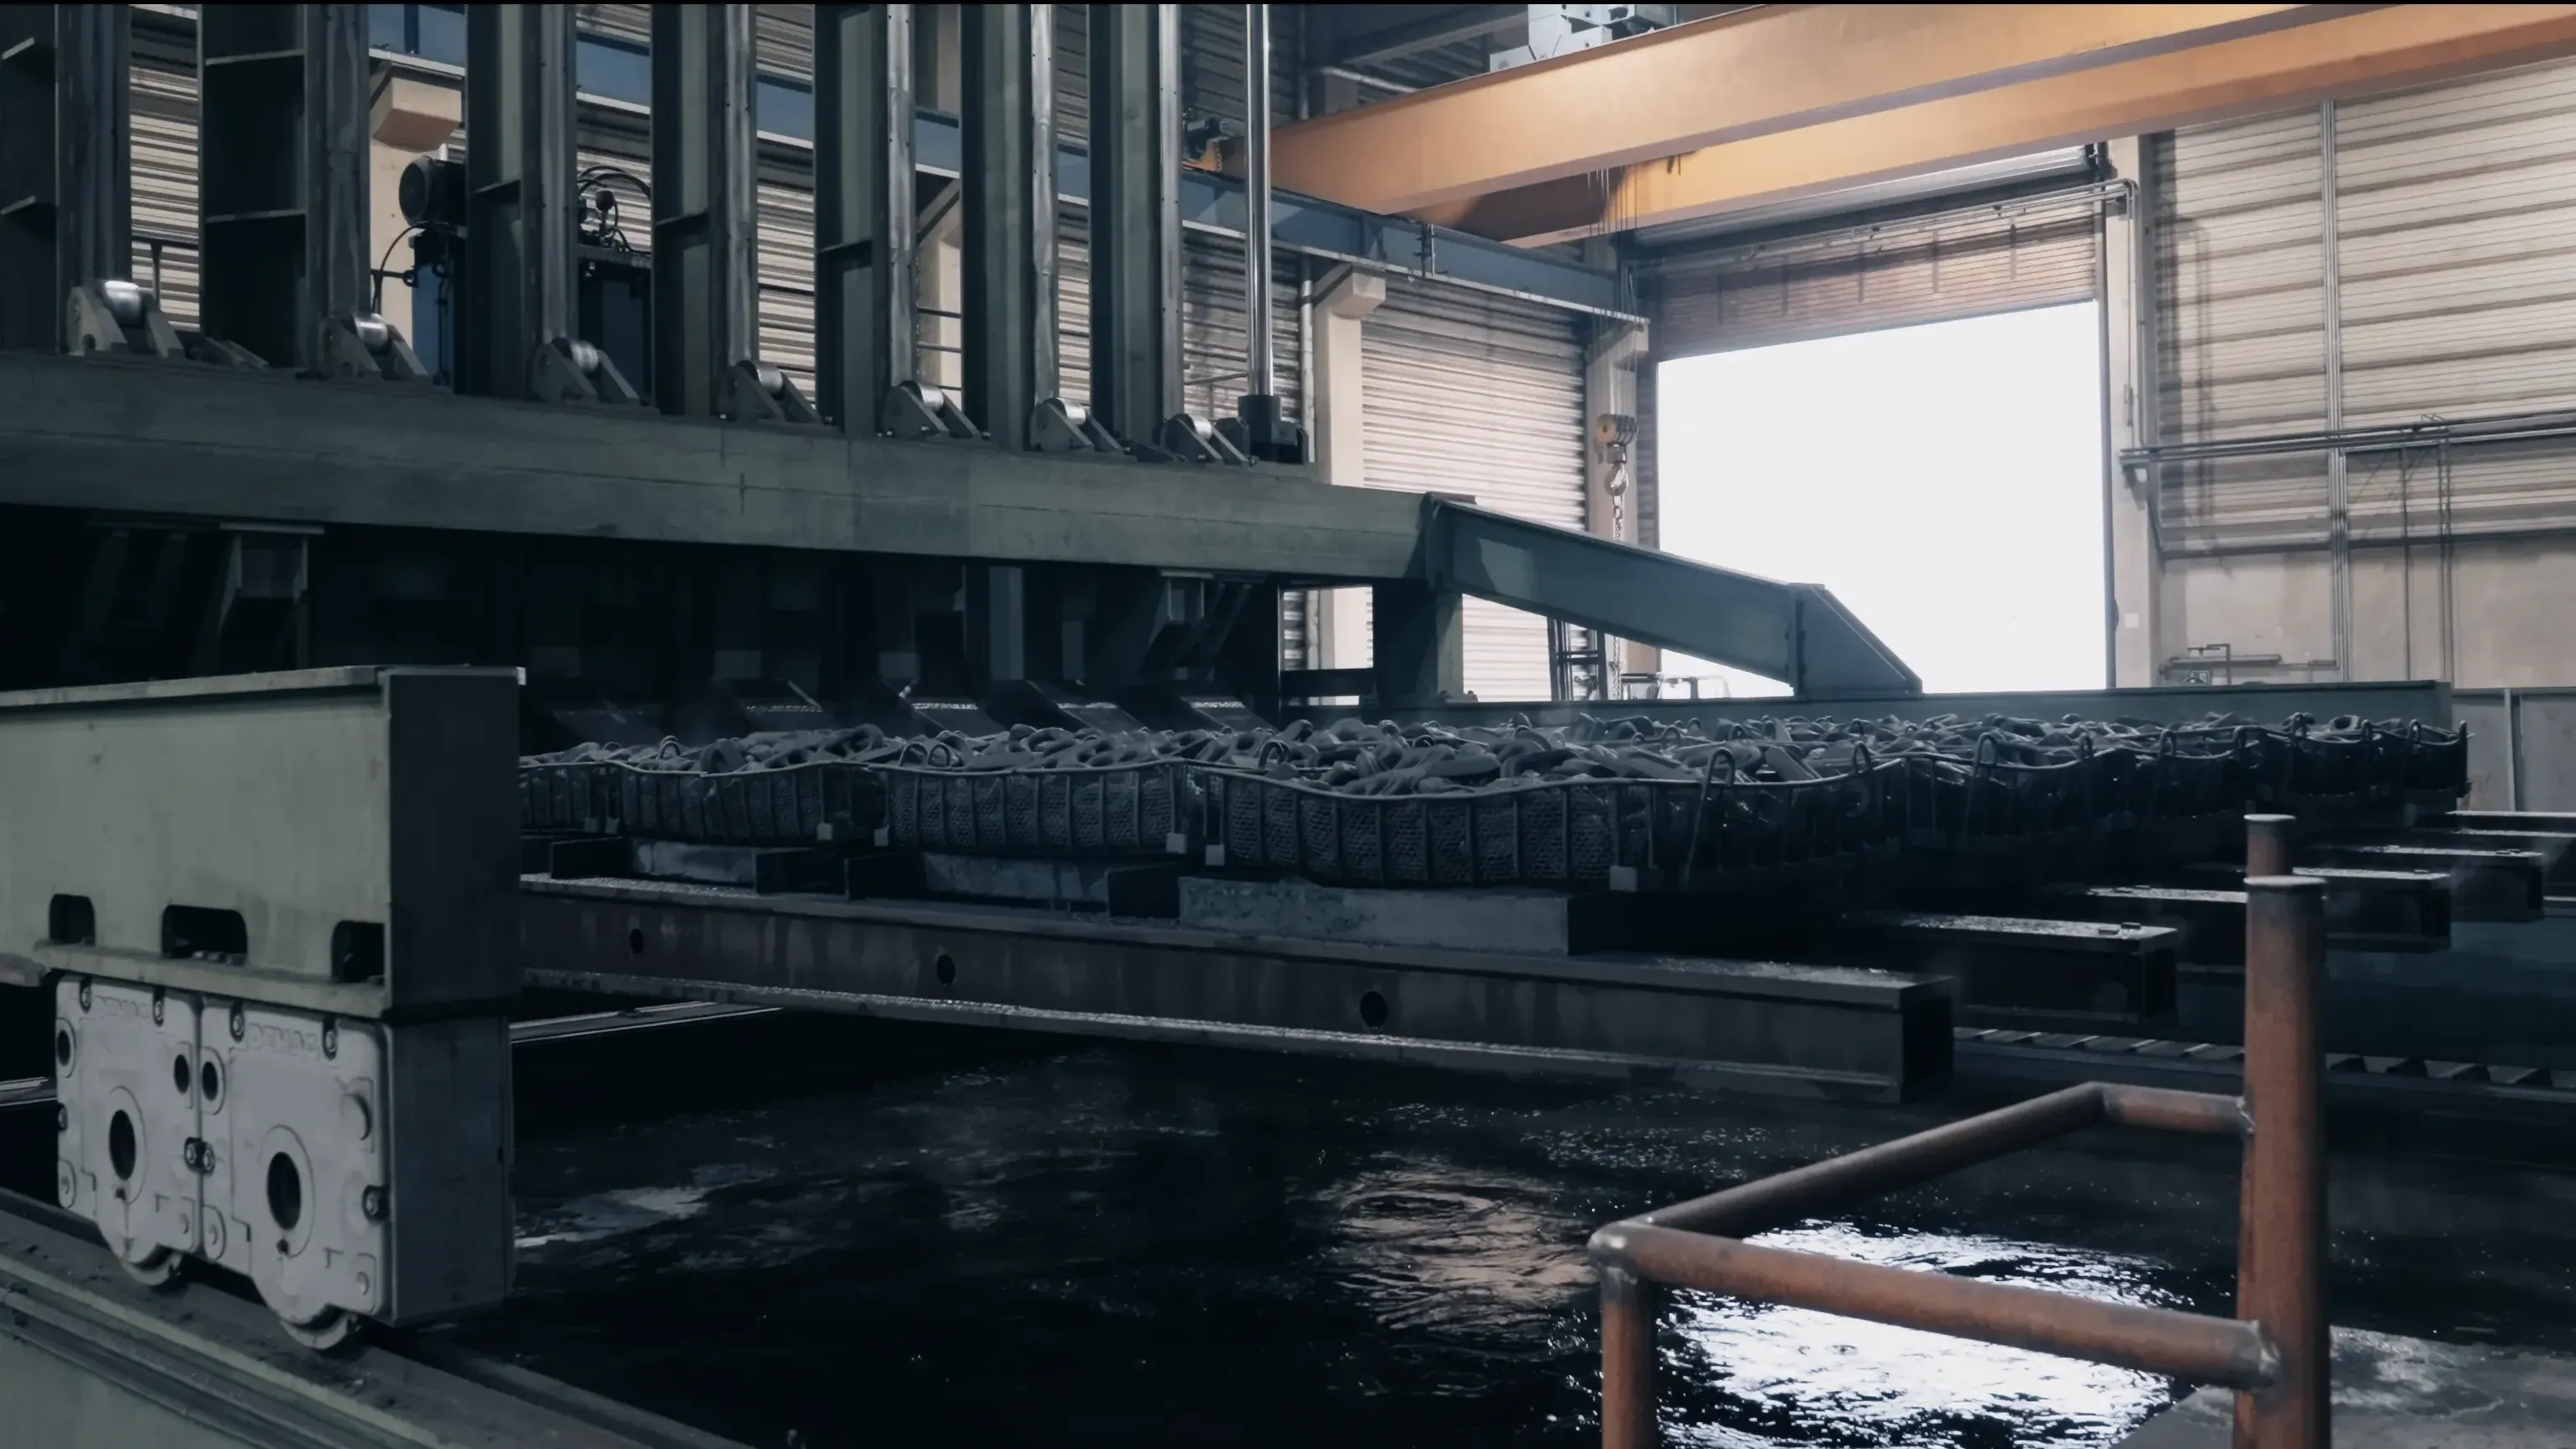
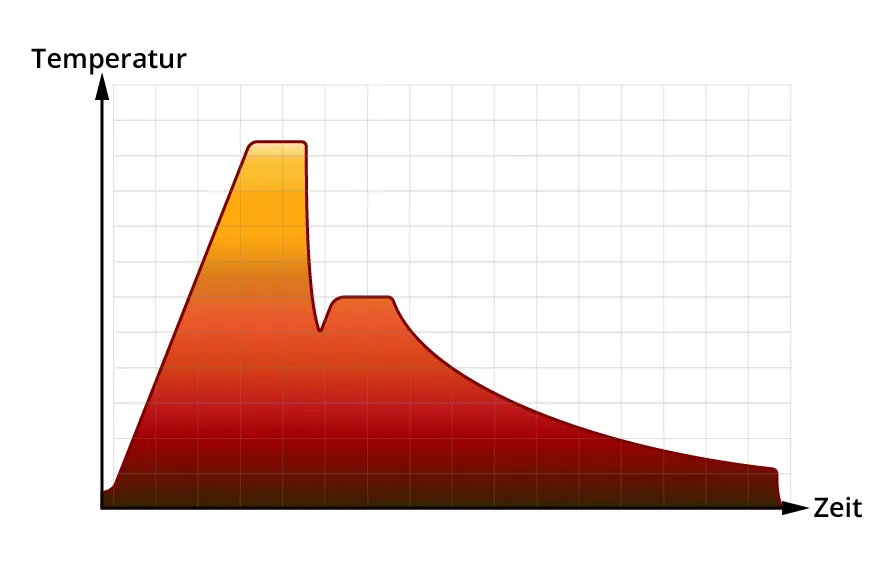
Beim Perlitglühen wird die Temperatur so geführt, dass sich in Gussteilen ein ferritisch-perlitisches Gefüge ausbildet. Eine kontrollierte Abkühlung reduziert Gefügeinhomogenitäten. Dadurch werden die Schnittkräfte bei der anschließenden Zerspanung berechenbarer.
Perlitglühen
Perlitglühen ist das Glühen von Gussteilen nach dem Urformen bei Temperaturen, die die Perlitbildung begünstigen. Ziel ist ein möglichst feinstreifiges ferritisch-perlitisches Gefüge mit guten Zähigkeitseigenschaften. Meist folgt unmittelbar ein Spannungsarmglühen.
| Temperatur | |
|---|---|
| 0 | 102.8 |
| 2 | 225.1 |
| 4 | 351.7 |
| 6 | 477.4 |
| 8 | 603.4 |
| 10 | 728.6 |
| 12 | 853.8 |
| 14 | 910.1 |
| 16 | 910.3 |
| 18 | 784 |
| 20 | 490.7 |
| 22 | 540.1 |
| 24 | 540.5 |
| 26 | 534.6 |
| 28 | 457.8 |
| 30 | 404.5 |
| 32 | 368 |
| 34 | 339.1 |
| 36 | 312.2 |
| 38 | 283.5 |
| 40 | 261.3 |
| 42 | 242.6 |
| 44 | 226.4 |
| 46 | 211.5 |
| 48 | 198.1 |
| 50 | 186.2 |
| 52 | 174.9 |
| 54 | 164.6 |
| 56 | 155.2 |
| 58 | 146.7 |
| 60 | 138.9 |
| 62 | 123.2 |
| 64 | 48.9 |
Sprechen Sie mit unserem Team für Wärmebehandlung
Beschreiben Sie uns kurz den Werkstoff, die Bauteilabmessungen und das gewünschte Behandlungsergebnis. Über das Kontaktformular erreicht Ihre Anfrage direkt unser Team für Wärmebehandlung. Wir melden uns zeitnah bei Ihnen.
Qualitätssicherung im eigenen Haus
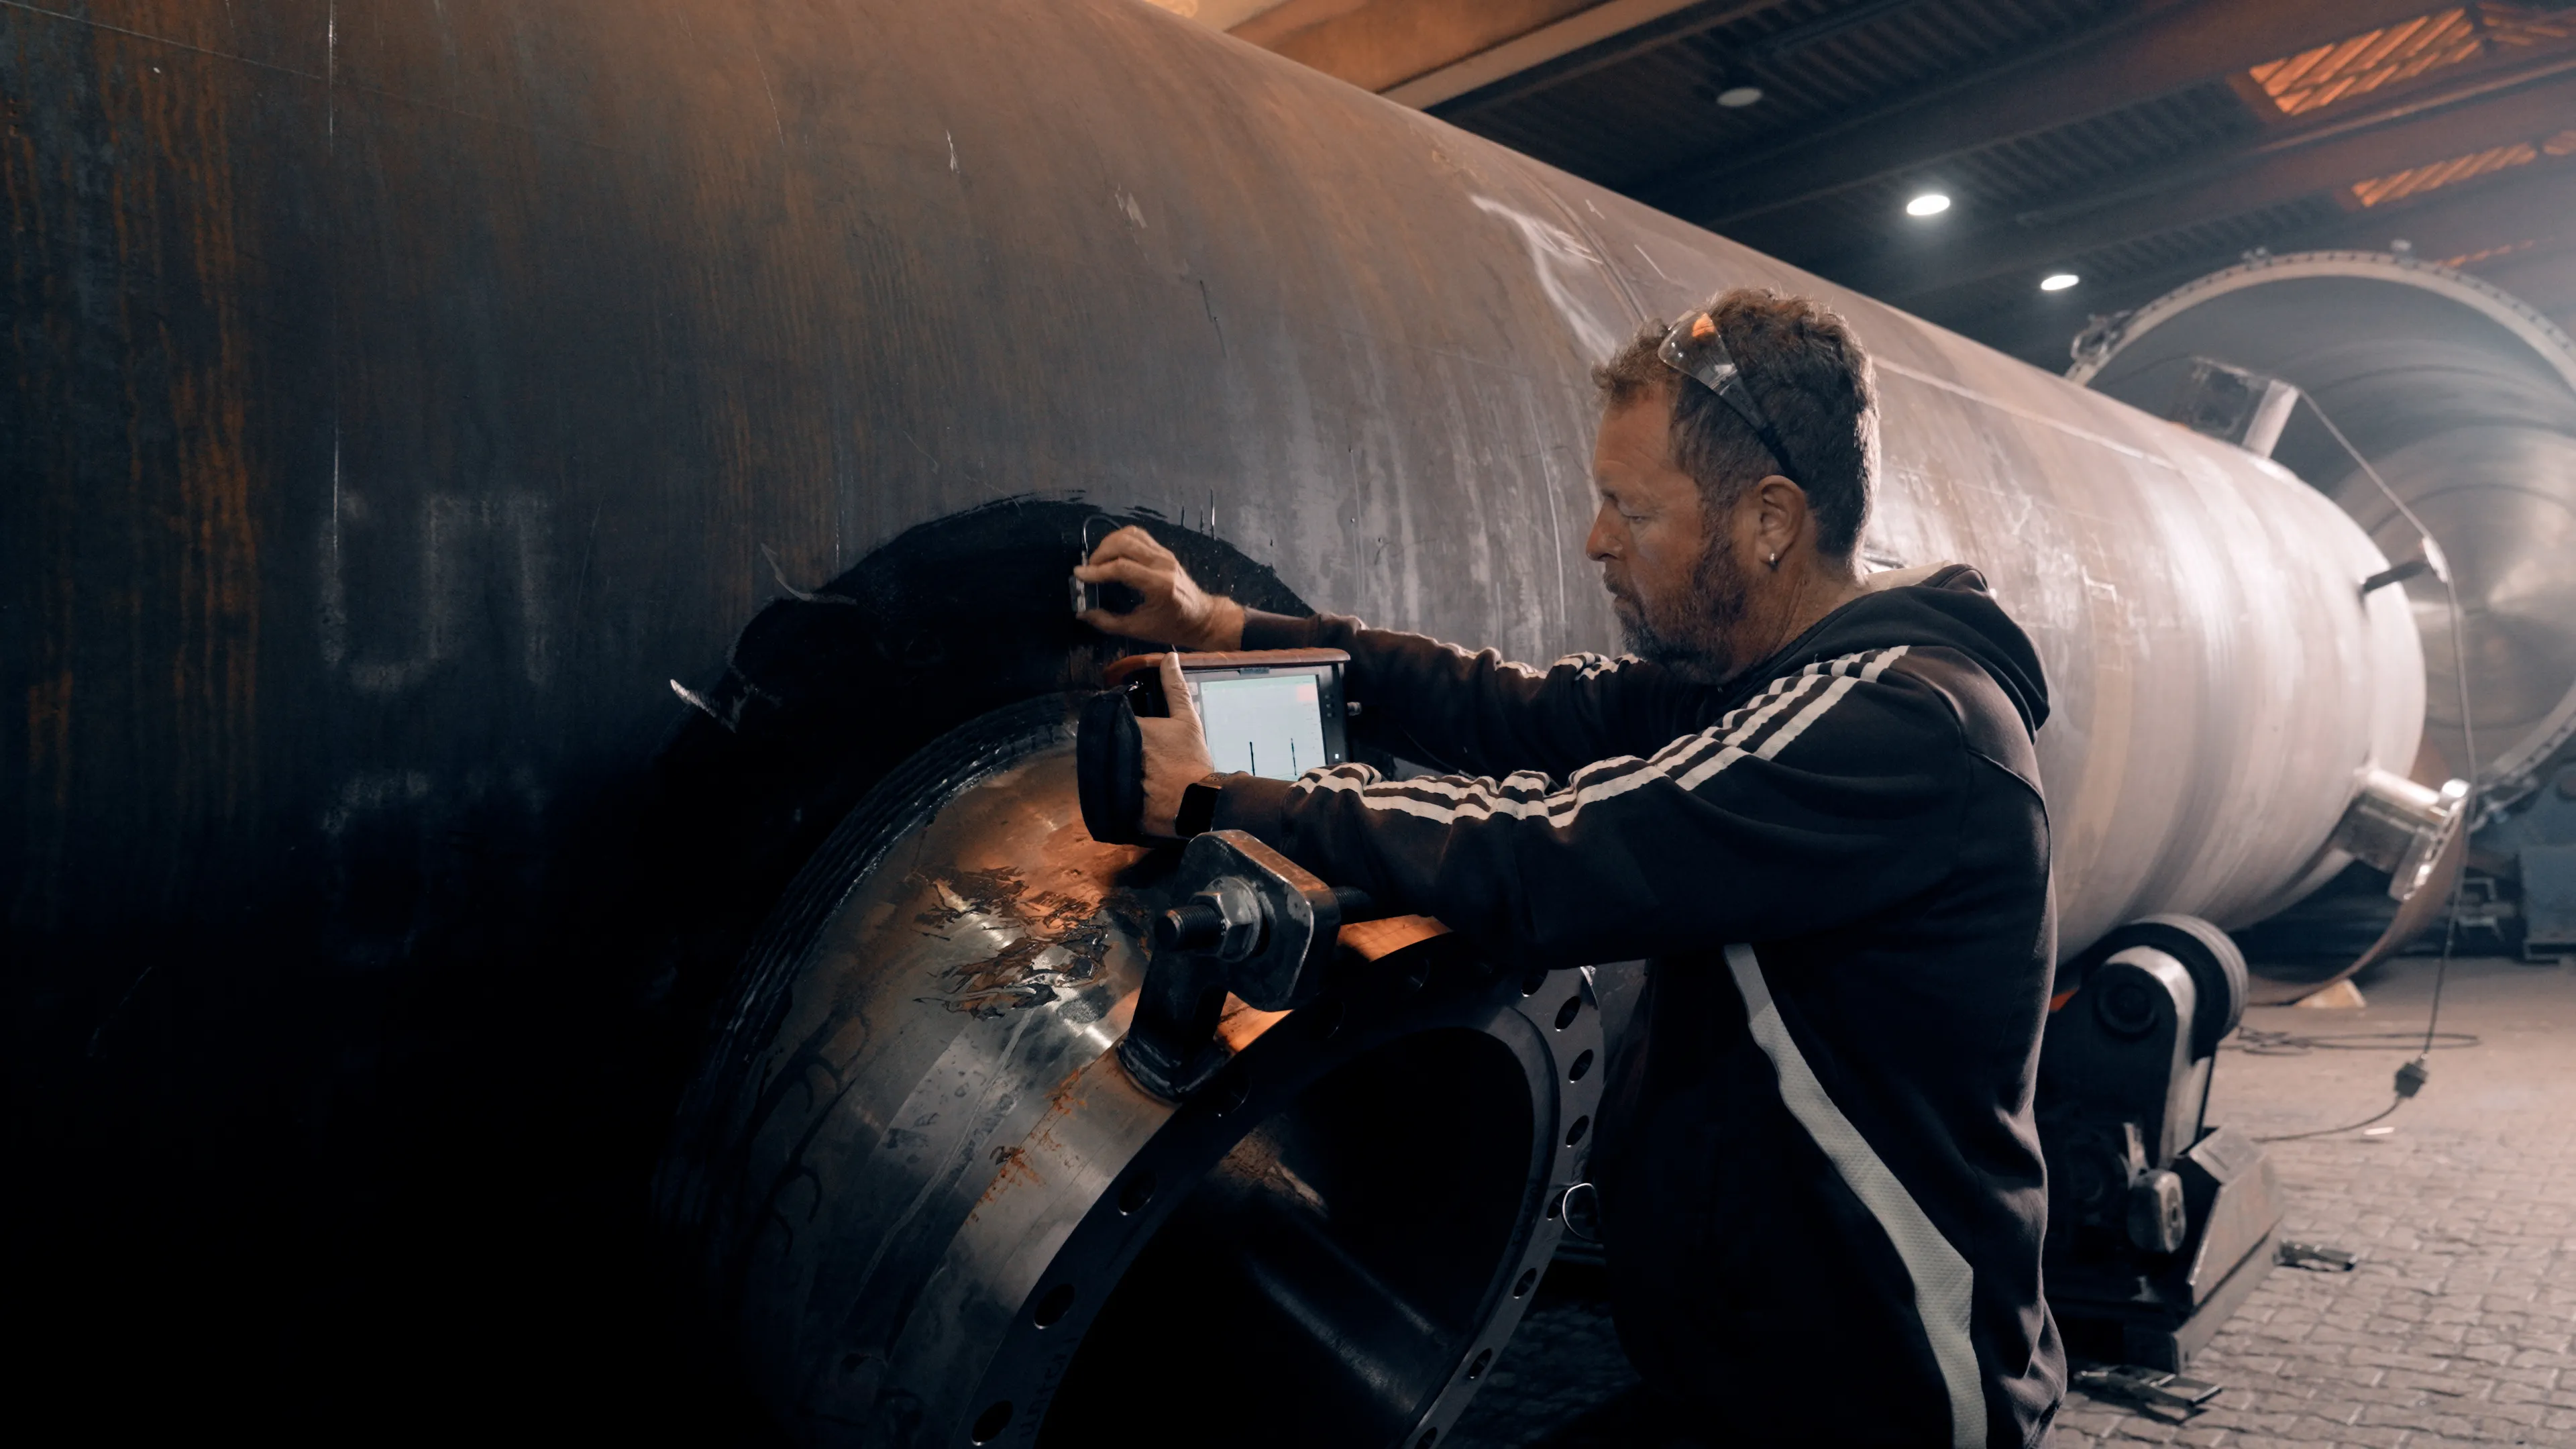
Unser QS-Team prüft die Fertigung im eigenen Haus. Die vorgesehenen Prüfverfahren und das 3D-Aufmaß werden projektspezifisch festgelegt. Materialzeugnisse, Fertigungsnachweise und Prüfergebnisse führt unser Dokumentationsteam in einer nachvollziehbaren Projektdokumentation zusammen.
Technische Fragen zur Wärmebehandlung
Bei technischen Fragen zur Wärmebehandlung sprechen Sie direkt mit unserem zuständigen Team. Wir klären die erforderlichen Angaben gemeinsam mit Ihnen.
Volker Ermert
Werksleiter/Leiter Wärmebehandlung
Häufige Fragen zum Perlitglühen
Hier beantworten wir technische Fragen zum Perlitglühen und zu seiner Wirkung auf die Zerspanbarkeit.
Muss nach dem Perlitglühen spannungsarm geglüht werden? + − In den meisten Fällen ja. Beim Abkühlen nach dem Perlitglühen entstehen in Gussteilen mit unterschiedlichen Wanddicken Eigenspannungen, die sich bei der Zerspanung als Verzug bemerkbar machen können. Ein direkt anschließendes Spannungsarmglühen baut sie ab. Wir führen beide Schritte nacheinander in einer Charge durch.
In den meisten Fällen ja. Beim Abkühlen nach dem Perlitglühen entstehen in Gussteilen mit unterschiedlichen Wanddicken Eigenspannungen, die sich bei der Zerspanung als Verzug bemerkbar machen können. Ein direkt anschließendes Spannungsarmglühen baut sie ab. Wir führen beide Schritte nacheinander in einer Charge durch.
Was ist Perlitglühen? + − Perlitglühen ist eine Wärmebehandlung für Gussteile, bei der durch Glühen über der Umwandlungstemperatur und eine gezielte Abkühlung ein gleichmäßiges perlitisches Gefüge eingestellt wird. Es verbessert Festigkeit und Zähigkeit und sorgt für eine gleichmäßige Zerspanung. Meist folgt ein Spannungsarmglühen.
Perlitglühen ist eine Wärmebehandlung für Gussteile, bei der durch Glühen über der Umwandlungstemperatur und eine gezielte Abkühlung ein gleichmäßiges perlitisches Gefüge eingestellt wird. Es verbessert Festigkeit und Zähigkeit und sorgt für eine gleichmäßige Zerspanung. Meist folgt ein Spannungsarmglühen.
Warum verbessert Perlitglühen die Zerspanbarkeit? + − Ein gleichmäßiges, feinstreifiges Perlitgefüge erzeugt konstante Schnittkräfte. Das Werkzeug arbeitet ruhiger, die Standzeit steigt, und die Oberflächenqualität wird besser.
Ein gleichmäßiges, feinstreifiges Perlitgefüge erzeugt konstante Schnittkräfte. Das Werkzeug arbeitet ruhiger, die Standzeit steigt, und die Oberflächenqualität wird besser.
Für welche Bauteile ist das Verfahren geeignet? + − Vor allem für Stahlgussteile nach dem Urformen, die anschließend zerspant werden sollen, bis 40 Tonnen Stückgewicht.
Vor allem für Stahlgussteile nach dem Urformen, die anschließend zerspant werden sollen, bis 40 Tonnen Stückgewicht.